


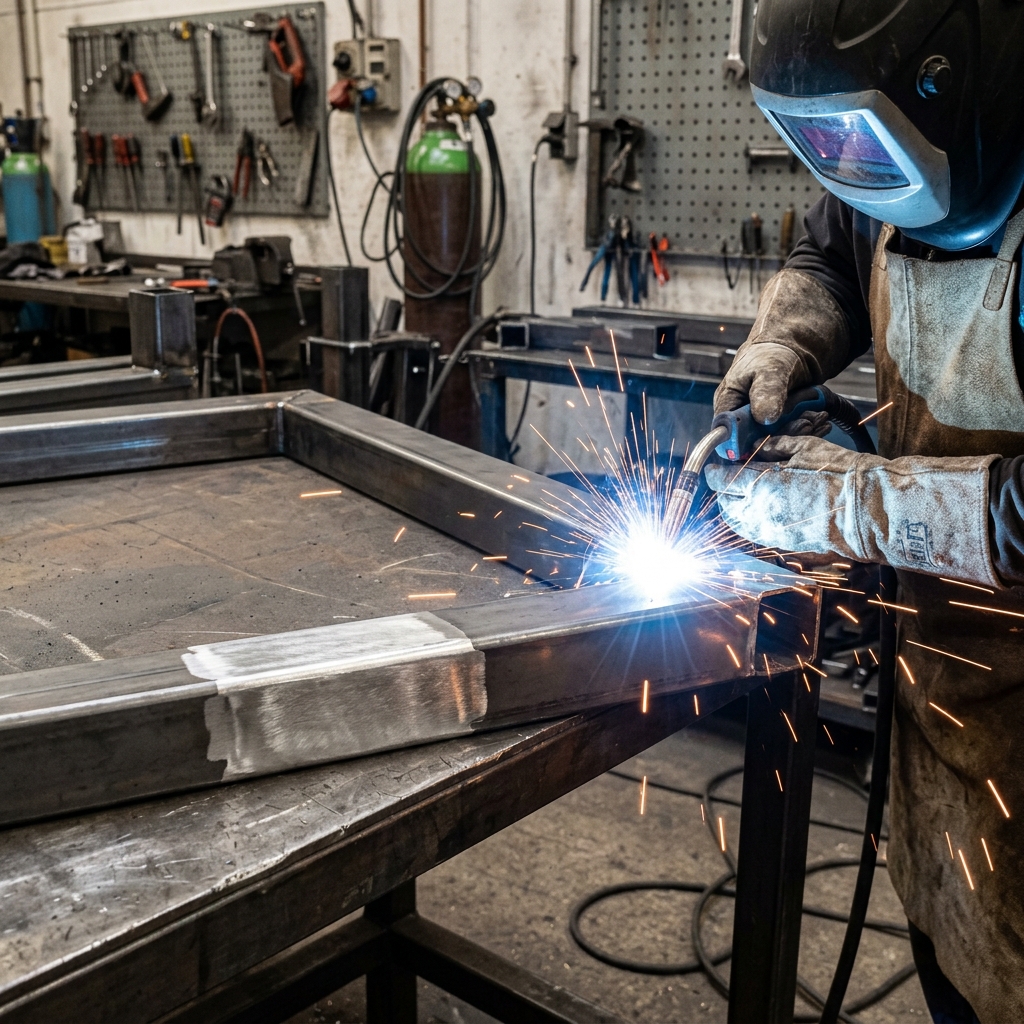
«Варю козырёк гаража, шов получается потолочный. Как правильно: от себя или на себя?» Такой вопрос возникает, когда приходится соединять детали снизу, а расплавленный металл стремится вытечь из сварочной ванны. Однозначного ответа «только на себя» или «только от себя» нет: важно различать направление движения руки и наклон электрода относительно шва.
Короткий ответ: при ручной дуговой сварке покрытым электродом потолочный шов обычно выполняют на короткой дуге, с небольшой сварочной ванной и небольшим наклоном электрода в сторону уже выполненного участка — «углом назад». Двигаться относительно себя можно в любом удобном направлении, если хорошо видны ванна и обе кромки, а тело не находится непосредственно под расплавленным металлом. Приоритет имеют рекомендации производителя электрода и технология конкретного соединения.
Ниже речь преимущественно о ручной дуговой сварке MMA стального каркаса. Для полуавтомата MIG/MAG рекомендации по наклону, переносу металла и настройкам отличаются.
Почему «на себя» и «от себя» — неточные указания
В этих выражениях часто смешивают две разные вещи: куда сварщик перемещает держатель и как при этом наклонён электрод. Один и тот же шов можно проходить слева направо, справа налево или вдоль линии перед собой. Положение тела изменится, но правильное положение электрода относительно соединения должно сохраняться.
Поэтому полезнее ориентироваться на три параметра:
- Направление перемещения: куда продвигается сварочная ванна вдоль соединения.
- Рабочий угол: как электрод расположен относительно двух свариваемых поверхностей поперёк шва.
- Угол ведения: насколько электрод отклонён вдоль шва от положения без продольного наклона.
Указание «вари на себя» не определяет ни рабочий угол, ни длину дуги, ни скорость перемещения. Само по себе оно не обеспечивает проплавления и не защищает от вытекания металла.
Что означает «углом назад» в потолочном положении
Чтобы не запутаться в терминах, представьте направление от держателя к рабочему концу электрода. При ведении «углом назад» рабочий конец немного направлен к уже выполненному участку шва, то есть против направления движения. Держатель при этом находится немного впереди рабочего конца по ходу сварки.
Для многих покрытых электродов исходным ориентиром служит небольшой продольный наклон — порядка 5–15° от положения без наклона вдоль шва. Это не универсальная установка: допустимый угол зависит от типа электрода, соединения и рекомендаций производителя.
Большой наклон не делает потолочный шов безопаснее. Он может ухудшить защиту ванны, сместить дугу на одну кромку и способствовать образованию дефектов. Если шлак начинает заходить перед дугой, нужно проверить не только наклон, но и ток, скорость, длину дуги и пригодность электрода для данного положения.
Какой рабочий угол выбрать для углового соединения
Если две детали одинаковой толщины образуют угол 90°, начальное положение электрода поперёк шва обычно выбирают примерно по биссектрисе — около 45° к каждой поверхности. Продольный наклон задают отдельно.
При разной толщине деталей или несимметричном соединении угол и распределение тепла корректируют. Нельзя постоянно направлять дугу только на одну стенку: с другой стороны может остаться несплавление, даже если снаружи валик выглядит ровным.
Почему металл вытекает из потолочного шва
В потолочном положении сила тяжести стремится оторвать расплавленный металл от соединения. Устойчивость небольшой ванны обеспечивается совокупностью поверхностного натяжения, воздействия дуги и затвердевания металла. Главная задача сварщика — не допускать образования слишком большой и плохо управляемой ванны.
Чаще всего вытекание провоцируют:
- Слишком большой ток для выбранного электрода и толщины стенки.
- Излишне медленное продвижение вдоль соединения.
- Длинная и нестабильная дуга.
- Широкие поперечные колебания с перегревом кромок.
- Слишком большой зазор между деталями.
- Неподходящий для потолочного положения электрод.
- Недостаточная очистка металла и нестабильное горение дуги.
Однако чрезмерно уменьшать ток тоже нельзя: электрод начинает залипать, дуга становится неустойчивой, ухудшается сплавление кромок. Нужен рабочий режим, а не минимальное значение на аппарате.
Какие электроды подходят для потолочного шва
Выбирайте электроды, для которых производитель прямо допускает сварку в потолочном положении. Ориентироваться только на диаметр, цвет пачки или надпись «универсальные» недостаточно.
На упаковке или в техническом описании проверьте:
- Совместимость с маркой стали.
- Допустимые пространственные положения.
- Род тока и полярность подключения.
- Рекомендуемый диапазон сварочного тока.
- Требования к хранению и подготовке электродов.
Для тонкостенного профиля часто рассматривают электроды диаметром 2,0 или 2,5 мм, но это лишь отправная точка. Возможность их применения зависит от толщины стенки, зазора и конструкции узла. Электрод 3,2 мм нельзя автоматически считать подходящим для любой детали козырька.
Рутиловые электроды нередко удобнее по поджигу, а основные могут выбираться по требованиям к свойствам металла шва. Но пригодность конкретной марки к потолочной сварке и требуемая квалификация важнее общего названия покрытия.
Не назначайте прокалку самостоятельно. Температуру, длительность и допустимость повторной сушки определяют по инструкции производителя. Для подготовки электродов не используют бытовую пищевую духовку.
Как подобрать ток для сварки снизу
Точное значение нельзя назвать без марки и диаметра электрода, толщины деталей и схемы соединения. Надёжный ориентир — диапазон производителя для соответствующего пространственного положения.
При потолочной сварке рабочий ток нередко выбирают ниже, чем для аналогичного соединения в нижнем положении. Однако правило «всегда убавлять на определённый процент» ненадёжно: разные электроды ведут себя по-разному.
- Подготовьте образцы той же толщины и с таким же зазором, как на реальном узле.
- Закрепите их в аналогичном потолочном положении на безопасной учебной оснастке.
- Установите режим в пределах рекомендаций производителя.
- Выполните пробный участок и проверьте устойчивость дуги, размер ванны и сплавление обеих кромок.
- Корректируйте настройки небольшими шагами, меняя по одному параметру.
На ответственном соединении нельзя оценивать качество только по внешнему виду валика. Пробная сварка помогает настроить процесс, но не заменяет квалификацию сварщика и предусмотренный контроль.
Как правильно выполнять потолочный шов на козырьке
1. По возможности перенесите сварку в нижнее положение
Если конструкция ещё не установлена, удобнее собрать узлы на столе или стенде и поворачивать их для сварки. На высоте оставляют только те монтажные соединения, которые невозможно выполнить заранее.
Это упрощает контроль ванны и снижает риски. Но нельзя ради удобства самовольно менять проектную схему соединений или заменять сварные узлы болтовыми.
2. Разгрузите и надёжно зафиксируйте узел
Детали не должны удерживаться рукой помощника, случайной струбциной или несколькими непроверенными прихватками. До сварки предусматривают устойчивые временные опоры и закрепление элементов.
Если ремонтируется уже установленный козырёк, особенно с треснувшим соединением или заметной коррозией, сначала оценивают состояние конструкции. Заваривать нагруженную трещину без разгрузки и выяснения причины её появления опасно.
3. Очистите металл и проверьте сборку
В зоне соединения удаляют краску, ржавчину, масло и другие загрязнения. Ширина очистки должна позволять вести сварку без попадания покрытия в дугу и его интенсивного разложения рядом со швом.
Проверьте зазор, прилегание деталей и геометрию. Большой зазор на тонкостенной трубе нельзя компенсировать простым увеличением количества наплавленного металла. Подготовку кромок и способ устранения несоответствий выбирают по технологии соединения.
4. Обеспечьте устойчивое положение и обзор
Для работы на высоте нужна подходящая устойчивая площадка. Приставная лестница не должна становиться обычным рабочим местом для сварки, где требуется одновременно удерживать равновесие, контролировать дугу и защищаться от падающего металла.
Расположитесь со смещением от вертикали под ванной, но так, чтобы видеть обе кромки и переднюю границу расплава. Кабели не должны тянуть держатель, мешать движению или создавать риск падения.
5. Держите короткую дугу и небольшую ванну
Поддерживайте короткую устойчивую дугу в соответствии с рекомендациями для электрода. Для многих потолочных соединений предпочтительны узкие валики без широких колебаний. Если поперечные движения необходимы, их амплитуду ограничивают условиями соединения и технологией.
Не пытайтесь набрать большой катет одним широким проходом. Если требуется многопроходный шов, его выполняют с очисткой между проходами и соблюдением предусмотренного теплового режима.
6. Правильно выполняйте остановки и повторный поджиг
При смене электрода или остановке удалите шлак и осмотрите место продолжения. Повторный поджиг должен обеспечить сплавление с предыдущим участком, а не оставить между валиками шлак или незаплавленный кратер.
Не путайте работу отдельными участками с произвольной сваркой «тычками». Частые поджиги без контроля сплавления могут дать внешне заполненный, но дефектный шов. Прерывистый шов допустим только там, где он предусмотрен конструкцией.
7. Очистите и проконтролируйте соединение
После остывания и удаления шлака проверьте шов: нет ли трещин, незаполненных кратеров, подрезов, наплывов, видимых пор и пропущенных участков. Размеры шва должны соответствовать чертежу.
Внешний осмотр не выявляет все внутренние дефекты. Объём дополнительного контроля назначают с учётом ответственности конструкции. Закрашивать сомнительный участок вместо его проверки нельзя.
Типичные ошибки при потолочной сварке
| Что происходит | Возможные причины | Что проверить |
|---|---|---|
| Металл образует крупные капли и стекает | Большая ванна, избыточный ток, медленное движение, большой зазор | Режим, скорость, сборочный зазор и пригодность электрода |
| Электрод постоянно залипает | Недостаточный ток, плохой контакт, ошибки ведения дуги | Подключения, состояние электрода, рекомендуемый диапазон тока |
| Шлак заходит перед дугой | Неподходящий наклон или скорость, неустойчивый режим | Положение электрода, длину дуги и настройки на пробном образце |
| Валик высокий, плохо соединяется с краями | Недостаточное сплавление, неправильный угол или режим | Прогрев обеих кромок, ток и подготовку соединения |
| По краям появились канавки — подрезы | Избыточный ток, длинная дуга, неправильные скорость или угол | Режим и технику ведения; необходимость исправления дефекта |
| Прогорает стенка профильной трубы | Избыточный нагрев, большой зазор, малая остаточная толщина металла | Фактическую толщину, сборку, диаметр электрода и выбранный процесс |
Если козырёк варят полуавтоматом
Рекомендацию для покрытого электрода нельзя автоматически переносить на MIG/MAG. При сварке сплошной проволокой рабочий наклон горелки выбирают с учётом переноса металла и защиты газом. Для некоторых порошковых проволок со шлакообразованием требования будут другими.
Короткозамыкательный перенос часто применяют для пространственных положений, но он тоже требует контроля сплавления. Обычный струйный перенос, как правило, не подходит для ручной потолочной сварки; подходящий импульсный режим возможен при соответствующих оборудовании и технологии.
На улице дополнительно учитывают ветер: он может нарушить газовую защиту. Простое увеличение расхода газа не гарантирует решения. Нужны допустимые условия работы и подходящая ветрозащита.
Безопасность при сварке козырька гаража
Потолочная сварка над головой сочетает сразу несколько рисков: падение расплавленного металла, работа на высоте, пожар и возможное смещение элементов конструкции. Одной сварочной маски недостаточно.
- Используйте предназначенные для сварки одежду, рукавицы, защиту головы и шеи, закрытую обувь. Не должно быть открытых карманов, отворотов и зазоров, в которых могут задержаться брызги. Одежда из плавящейся синтетики недопустима.
- Для удаления шлака применяйте защиту глаз от отлетающих частиц.
- Уберите горючие материалы из зоны разлёта искр, включая пространство под козырьком, за обшивкой и в соседних скрытых полостях.
- Особое внимание уделите рубероиду, утеплителю, деревянной обрешётке и поликарбонату. Экран снизу не исключает нагрева и возгорания с обратной стороны.
- Подготовьте средства пожаротушения и организуйте наблюдение за зоной работ во время сварки и после её завершения.
- Не работайте под дождём, на мокрой площадке или с повреждённой изоляцией кабелей.
- Подключайте обратный сварочный провод к подходящей чистой точке на свариваемом узле. Не допускайте случайного прохождения тока через петли ворот, подшипники и посторонние конструкции.
- Обеспечьте удаление сварочного аэрозоля. Работа на улице не гарантирует, что дым не попадёт в зону дыхания.
При наличии цинкового покрытия, неизвестной краски или других покрытий сначала определяют безопасную технологию подготовки и сварки. Их нагрев может сопровождаться выделением опасных веществ. Хлорсодержащие очистители в зоне сварки применять нельзя.
Почему качество шва — не единственное условие прочности
Козырёк воспринимает собственный вес, снег и ветровые воздействия, включая подъёмную силу. Его надёжность зависит не только от сварного валика, но и от сечений профилей, раскосов, состояния металла, анкеров и материала стены.
Нельзя назначить универсальный катет шва, количество прихваток или длину провара без геометрии и расчётных нагрузок. Дополнительный металл поверх плохого шва не устраняет несплавление и не компенсирует слабое крепление к стене.
Если опыта потолочной сварки нет, несущий узел козырька — не место для обучения. Технику осваивают на образцах в безопасных условиях, а монтаж или ремонт нагруженной конструкции поручают квалифицированному сварщику. При трещинах, деформациях и сомнительных креплениях требуется также оценка конструкции специалистом.
Итог: в какую сторону вести электрод
Не ориентируйтесь только на слова «от себя» или «на себя». При MMA важнее короткая устойчивая дуга, небольшая ванна, правильный рабочий угол и подходящий для электрода небольшой продольный наклон. Часто используют ведение «углом назад», но окончательные рекомендации определяет технология конкретного соединения.
Выбирайте направление движения, при котором хорошо видны кромки и ванна, не приходится тянуться, а падающий металл не попадает на тело. Для козырька гаража к этому обязательно добавляются надёжная фиксация деталей, безопасная площадка и проверка качества несущих соединений.